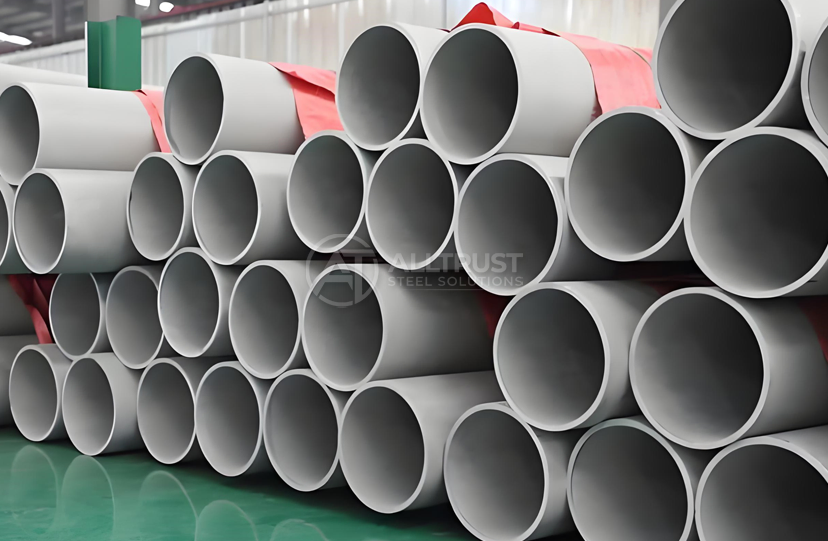
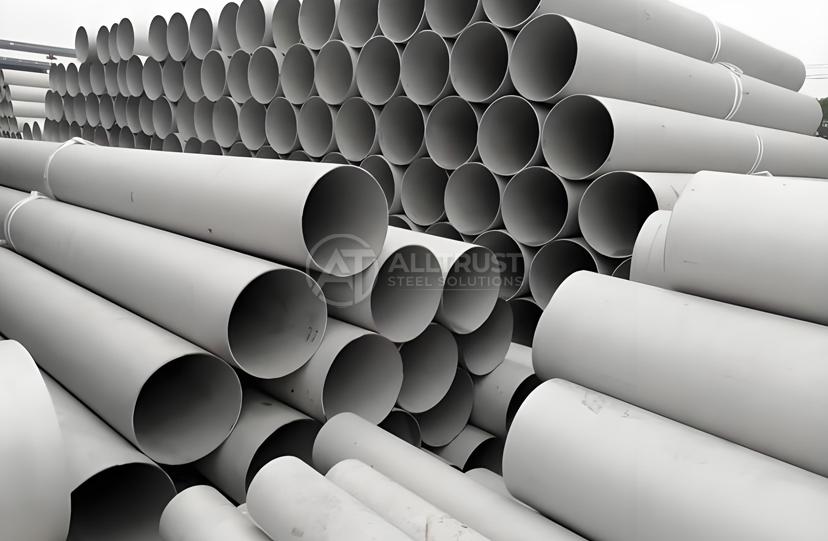
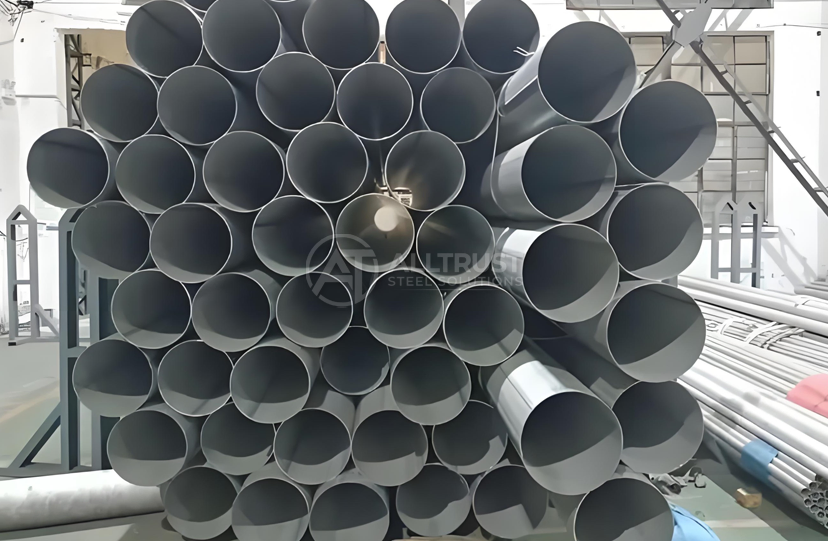
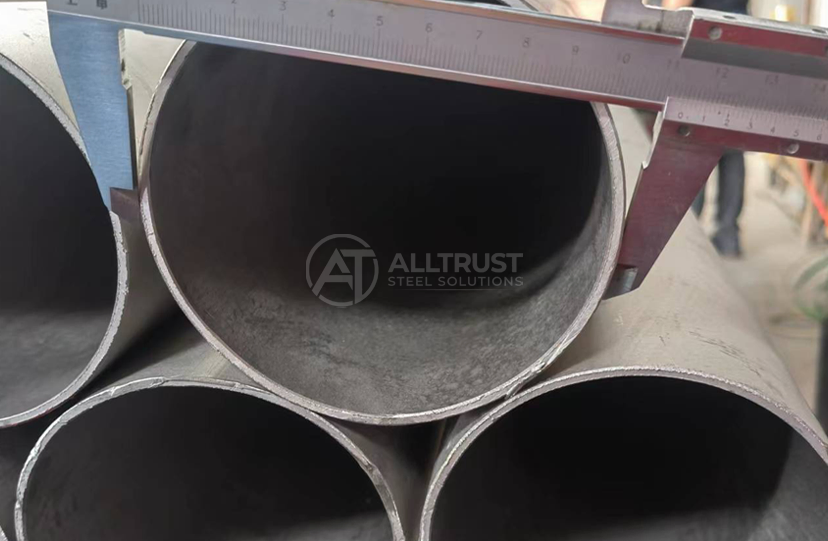
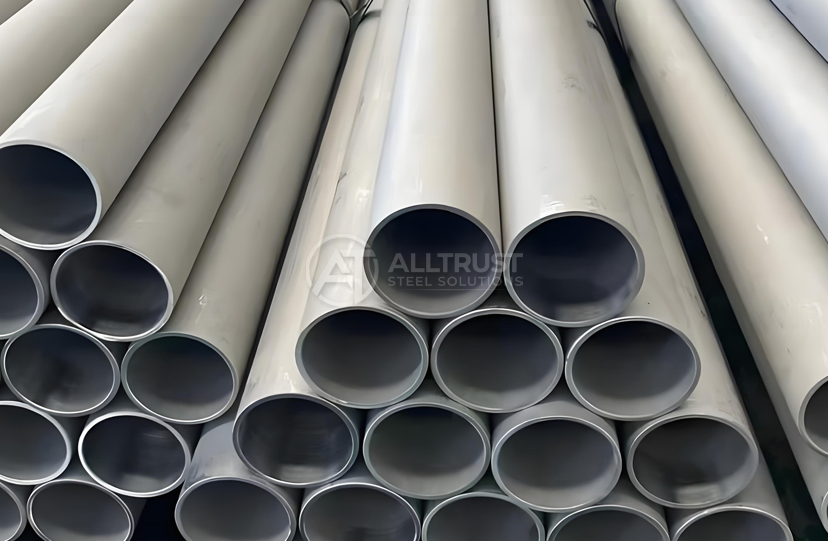
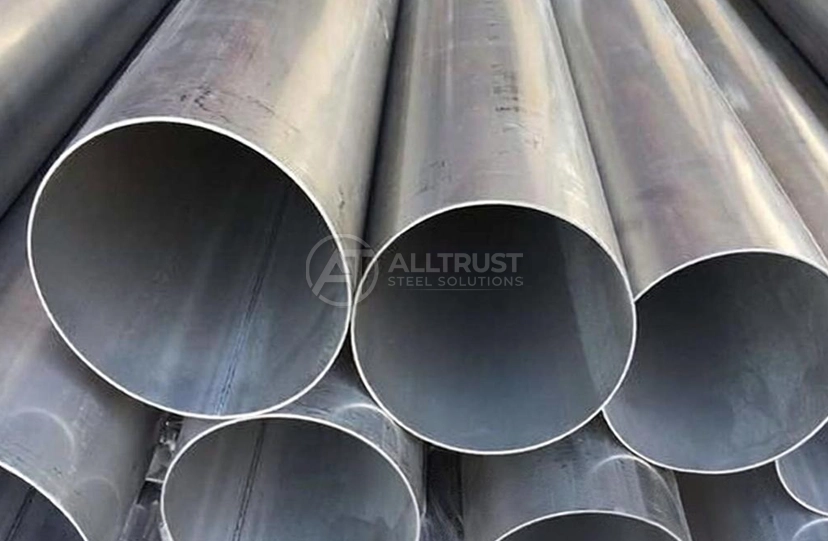
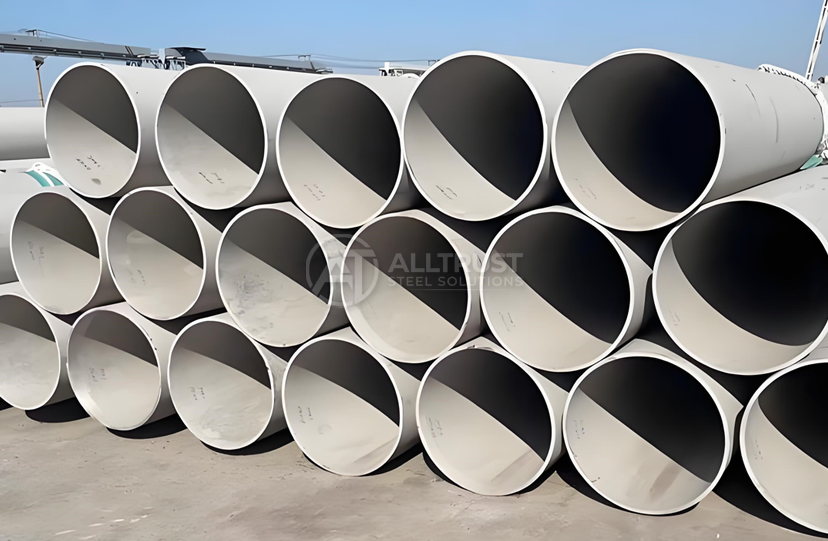
труба класа 2 astm a358
2. Стандарт: ASTM A358 / ASME SA358 клас 2, распрацаваны для прамысловых трубаправодных сетак вялікай магутнасці
3. Працэс: электрычная зварка сплаўленнем (EFW) з двухбаковымі аўтаматызаванымі прамымі швамі з высакаякасных сталёвых лістоў
4. Дыяпазон памераў: вялікія памеры ад намінальнага памеру трубы (NPS) 8" да 60" з гнуткімі індывідуальнымі графікамі сцен
5. Тэрмічная апрацоўка: поўны адпал на раствор пасля зваркі для забеспячэння поўнай нармалізацыі мікраструктуры і зярністасці.
6. Аздабленне паверхні: чысты адпал у растворы і тручэнне (SA&P), матавая без акаліны або пасіваваная чыстая прамысловая аздабленне
7. Ужыванне: буйныя камунальныя сеткі сцёкавых вод, хімічныя тэхналагічныя лініі, контуры астуджэння заводаў і магістралі нафтаперапрацоўчых заводаў
8. Перавага абслугоўвання: радыяграфічнае даследаванне (RT) у адпаведнасці з кодамі класа 2, забяспечана поўная хімічна-цеплавая прасочвальнасць
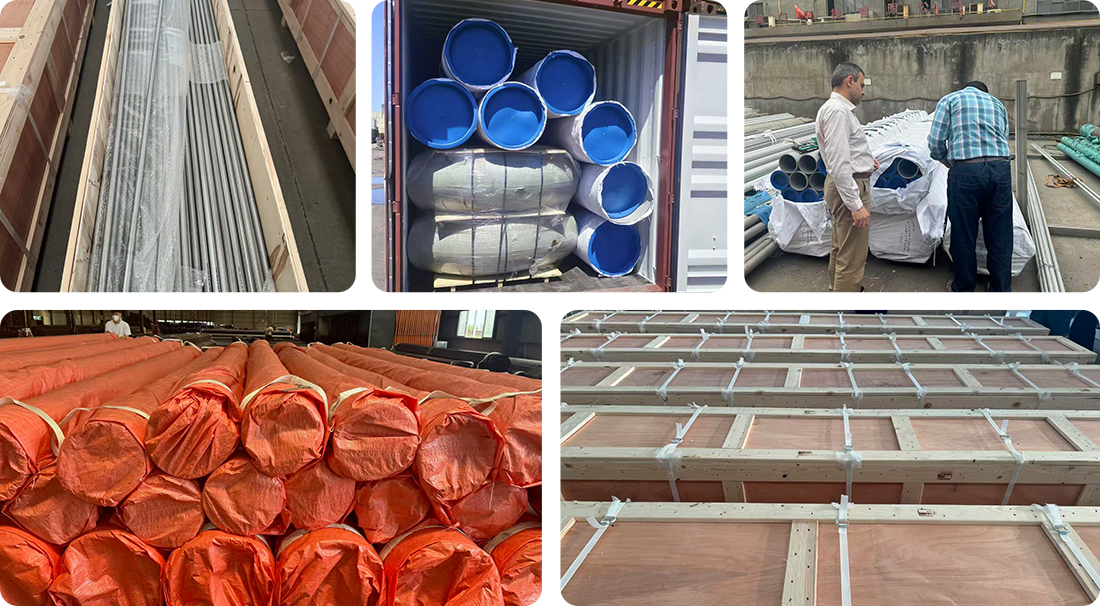
9. Упакоўка: надзейная ўпакоўка для марскіх перавозак з дапамогай цяжкіх пластыкавых тарцовых вечкаў, у камплекце або загружаная высокатрывалымі пад'ёмнымі стропамі.
10. Асноўная перавага: Спецыфікацыя класа 2 не дазваляе праводзіць радыяграфічную праверку для аптымальнай эканамічнасці праекта, што з'яўляецца найбольш эканамічна выгаднай трубой.
Труба ASTM A358 класа 2 — звараныя электрычным сплаўленнем трубы з нержавеючай сталі вялікага дыяметра для прамысловага прымянення вялікіх аб'ёмаў
Кампанія Hebei All Trust Steel Co., Ltd вырабляе высакаякасныя трубы класа 2 па стандарту astm a358, спецыяльна распрацаваныя для транспарціроўкі вялікіх аб'ёмаў прамысловых вадкасцей, дзе поўная радыяграфія не патрабуецца па кантракце. Нашы трубы з нержавеючай сталі, звараныя электрычным сплаўленнем (EFW) , вырабляюцца з выкарыстаннем двухбаковай аўтаматычнай зваркі з прысадным металам па ўсіх праходах, што забяспечвае надзейную механічную цэласнасць пры вялікіх дыяметрах ад NPS 8" да 60". Усе нашы трубы класа 2 праходзяць поўную адпал на раствор і апрацоўку паверхні травленнем, а гадавая вытворчая магутнасць перавышае 15 000 тон, а хуткасць гідраўлічных выпрабаванняў складае 100%. Кожная труба падвяргаецца 100% кантролю на віхравыя токі, кантролю зварных швоў з накіраваным выгібам і аналізу пазітыўнай ідэнтыфікацыі матэрыялу (PMI). Яна адпавядае стандартам ASTM A358/ASME SA358 і забяспечвае значную эканомію сродкаў для сістэм камунальнай ачысткі сцёкавых вод, хімічных перапрацоўчых заводаў і буйных нафтаперапрацоўчых трубаправодаў.
Чаму трубы ASTM A358 класа 2 з'яўляюцца пераважным выбарам для буйных трубаправодных сетак?
Гэты прадукт — дакладна вырабленае рашэнне для прамысловых сітуацый, якія патрабуюць трубаправодаў з нержавеючай сталі вялікага дыяметра, без дадатковых выдаткаў на комплексную радыяграфічную ацэнку.
Пазначэнне класа 2 дазваляе адмовіцца ад рэнтгенаўскага кантролю, што робіць яго вельмі эканамічным для агульнага прызначэння ўтрымання пад ціскам.
У гэтай катэгорыі труб выкарыстоўваецца тэхналогія электрычнай зваркі плаўленнем (EFW). Плоскія лісты з нержавеючай сталі дакладна пракатуюцца і злучаюцца з дапамогай аўтаматызаванай падоўжнай швовай зваркі. Прысадачны метал дадаецца ў кожны праход зваркі, каб забяспечыць аднолькавыя механічныя ўласцівасці па ўсім злучэнні.
Ваш праект мае некалькі структурных пераваг. Абавязковая тэрмічная апрацоўка адпалам на раствор выключае выпадзенне карбіду хрому ўздоўж зон зваркі. Гэты працэс аднаўляе каразійную ўстойлівасць да ўзроўню, які адпавядае складу асноўнага металу. У выніку атрымліваецца аднастайная ўстойлівасць да прамысловых хімікатаў і высокатэмпературных вадкасцей.
Згодна з галіновымі нормамі для сасудаў пад ціскам, трубы класа 2 маюць каэфіцыент эфектыўнасці злучэння 0.85. У той час як трубы класа 1 дасягаюць эфектыўнасці злучэння 1.0 пры 100% радыяграфіі, каэфіцыент 0.85 усё яшчэ дазваляе выкарыстоўваць высокія паказчыкі ціску, прыдатныя для большасці прамысловых прымяненняў у транспарціроўцы вадкасцей.
Тэхнічныя характарыстыкі нашай прадукцыі
| Параметр | Падрабязнасці спецыфікацыі |
|---|---|
| Вытворчы стандарт | ASTM A358 Клас 2 / ASME SA358 Клас 2 / EN 10217-7 |
| Класіфікацыя труб | Труба з нержавеючай сталі, звараная электрычным сплаўленнем (EFW) (радыёграфія не патрабуецца) |
| Ацэнкі матэрыялу | TP304, TP304L, TP316, TP316L, TP321, TP347, TP310S |
| Спосаб зваркі | Падвойны падоўжны шво з прысадным металам ва ўсіх праходах |
| Дыяпазон вонкавага дыяметра | 8" – 60" (219.1 мм – 1524 мм) / Даступныя памеры па замове да 100" |
| Варыянты таўшчыні сценкі | СХ 5S / СХ 10S / СХ 40S / СХ 80S (2.0 мм – 50 мм) |
| Стандартныя даўжыні | 5.8 м / 6 м / 11.8 м / 12 м / Даступная нарэзка па індывідуальнай даўжыні |
| Тэрмічная апрацоўка | Адпал у растворы і травленне (SA&P) / поўны адпал пасля зваркі |
| чысціня паверхні | Матавая паверхня без акаліны / Пасіваваная прамысловая паверхня / Паліраваная (па жаданні) |
| Завяршыць канфігурацыю | Звычайны канец (PE) / Скошаны канец (BE) / Разьбовы (NPT/BSPT) / Фланец (па жаданні) |
| неразбуральным тэставанне | Выпрабаванне на 100% гідрастатычны ціск / Выпрабаванне на віхравыя токі (ET) / Выпрабаванне на пранікненне фарбавальніка (PT) |
| Механічныя выпрабаванні | Выпрабаванне на папярочны расцяжэнне / Выпрабаванне зваркі з накіраваным выгібам / Выпрабаванне на сплюшчванне / Выпрабаванне на цвёрдасць |
| Хімічная праверка | PMI (станоўчая ідэнтыфікацыя матэрыялу) / Поўны спектраграфічны аналіз |
| Сертыфікаты якасці | Сертыфікаты выпрабаванняў на фабрыках (MTC) па EN 10204 3.1 і 3.2 / ISO 9001:2015 |
| Інспекцыя трэціх асоб | Падтрымліваецца праверка SGS / BV / TUV / DNV / ABS |
| Стандартная ўпакоўка | Трывалыя фанерныя скрыні / Сталёвыя каркасныя люлькі / Воданепранікальная абгортка з валакна / Пластыкавыя тарцавыя заглушкі |
Чаму варта выбраць нашу прадукцыю для вашай прамысловай інфраструктуры?
Рэнтабельная інжынерыя без шкоды для цэласнасці
Ваш бюджэт на закупкі непасрэдна выйграе ад спецыфікацыі класа 2. Адмаўляючыся ад абавязковай радыяграфіі, вы зніжаеце выдаткі на выпрабаванні прыкладна на 15-25% у параўнанні з альтэрнатывамі класа 1. Гэтая перавага становіцца асабліва значнай пры ўсталёўцы кіламетраў трубаправодаў вялікага дыяметра на ачышчальных збудаваннях або хімічных перапрацоўчых аб'ектах.
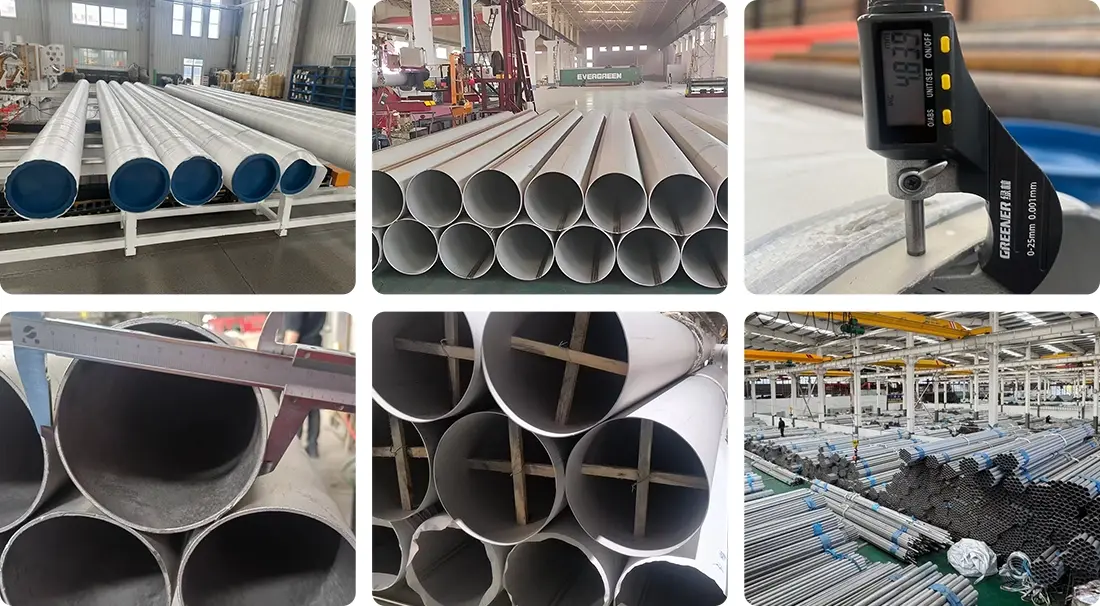
Наш вытворчы працэс падтрымлівае строгія пратаколы якасці нават без рэнтгенаўскай праверкі. Кожная труба праходзіць абавязковыя гідрастатычныя выпрабаванні на ціск пры ўзроўнях, якія перавышаюць нармальныя эксплуатацыйныя ўмовы. Аўтаматызаванае сканаванне віхравымі токамі выяўляе любыя падпаверхневыя разрывы па ўсёй даўжыні зварнога шва.
Высокая каразійная ўстойлівасць дзякуючы кантраляванай тэрмічнай апрацоўцы
Тэхніка адпалу на раствор не з'яўляецца варыянтам у нашым вытворчым працэсе. Пасля зваркі трубы награваюцца да тэмпературы ад 1040°C да 1120°C у залежнасці ад маркі трубы. Гэтая тэрмічная апрацоўка выдаляе любыя карбіды хрому, якія ўтвараюцца падчас зваркі.
Затым труба хутка гартуецца для стабілізацыі мікраструктуры ў аўстэнітнай фазе. Труба класа 2 па стандарты ASTM A358 забяспечвае аднастайную каразійную ўстойлівасць у асноўным метале і зоне сплаўлення. Гэтая аднастайнасць неабходная для транспарціроўкі агрэсіўных асяроддзяў, такіх як разведзеныя серныя кіслаты або сцёкавыя воды, якія змяшчаюць хларыды.
Магчымасць выкарыстання вялікага дыяметра для высокапрапускных сістэм патоку
Бесшвовыя трубы з нержавеючай сталі становяцца занадта дарагімі і тэхнічна складанымі пры дыяметры больш за 16 цаляў. Наш метад вытворчасці EFW дазваляе нам вырабляць трубы вонкавым дыяметрам да 60 цаляў, захоўваючы пры гэтым кантраляваныя дапушчальныя адхіленні таўшчыні сценкі ±10%.
Гэтая магчымасць непасрэдна задавальняе вашыя патрэбы ў транспарціроўцы вялікіх аб'ёмаў вадкасці. Адна труба дыяметрам 48 цаляў можа замяніць некалькі меншых ліній, што зніжае складанасць мантажу, патрабаванні да клапанаў і агульнае падзенне ціску ў сістэме.
Гнуткая налада пад канкрэтныя патрабаванні праекта
Мы разумеем, што памеры, паказаныя ў нашым стандартным каталогу, рэдка бываюць дакладнымі, як тыя, што паказаны на вашых тэхнічных чарцяжах. Мы можам адрэзаць трубу дакладна да патрэбнай вам даўжыні з дапушчальным адхіленнем ±5 мм. Лазернае брэндыраванне наносіць ідэнтыфікацыйныя коды вашага праекта, нумары плавкі і спецыфікацыйныя дадзеныя непасрэдна на корпус трубы.
Прапанаваныя варыянты падрыхтоўкі тарцоў ўключаюць дакладнае скашванне для зварных злучэнняў устык, накаткаванне канавок для механічных злучальных сістэм і наразанне разьбы NPT для разьбовых злучэнняў. Кожная мадыфікацыя выконваецца ў кантраляваных умовах, каб пазбегнуць накалення або забруджвання паверхні.
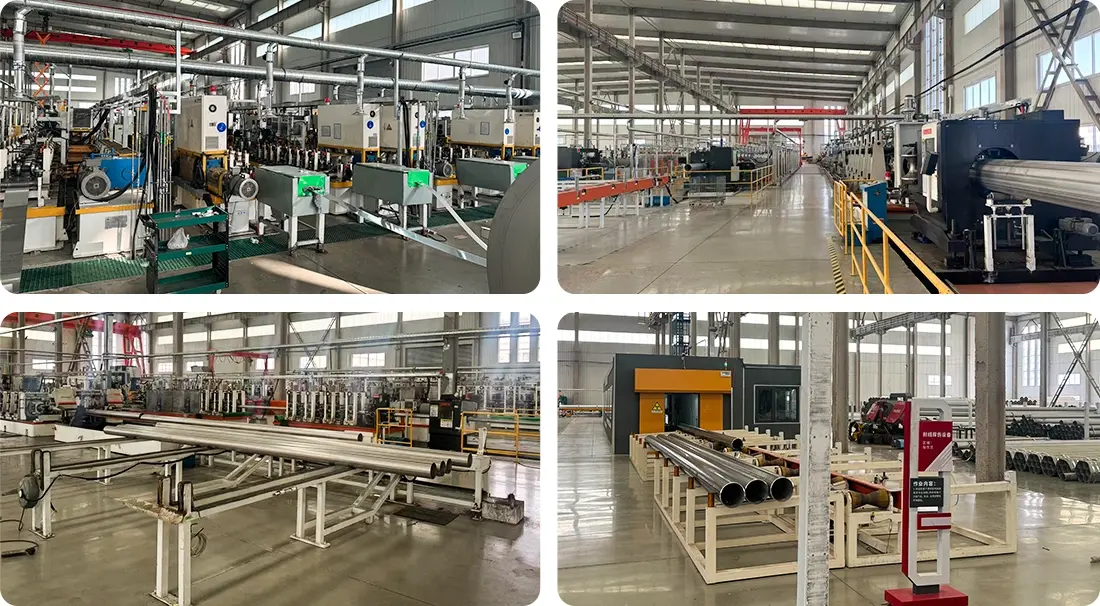
Поўны кантроль якасці, які гарантуе надзейнасць у крытычна важных паслугах
Працэс 4-этапнай праверкі
Этап 1: Праверка сыравіны
Усе сталёвыя лісты праходзяць выпрабаванні PMI перад пачаткам вытворчасці. Канцэнтрацыя хрому (звычайна 18-20% для маркі 304), утрыманне нікеля (8-10.5%) і мікраэлементаў, такіх як малібдэн і азот, правяраюцца з дапамогай спектрометраў. Сертыфікаты матэрыялаў ад сталеліцейных заводаў, сертыфікаваных па ISO, забяспечваюць поўную адсочвальнасць цеплавога працэсу.
Этап 2: Маніторынг зваркі ў працэсе
Параметры зваркі фіксуюцца аўтаматычна і пастаянна на працягу ўсяго вытворчасці. Нашы сістэмы кантралююць сілу току, напружанне, хуткасць руху і расход ахоўнага газу. Любое адхіленне аператар неадкладна рэагуе. Візуальная ацэнка пасля зваркі правярае кансістэнцыю шва, глыбіню праварвання і знешні выгляд паверхні.
Этап 3: Дэструктыўныя выпрабаванні ўзораў
З кожнай вытворчай партыі прадстаўнічыя ўзоры праходзяць папярочныя выпрабаванні на кіраваны выгіб. Звараны профіль выгінаецца вакол апраўкі для праверкі пластычнасці і якасці сплаўлення. Дадатковыя ўзоры падвяргаюцца выпрабаванням на сплюшчванне і выпрабаванням на пашырэнне для пацверджання механічных характарыстык.
Этап 4: Заключны неразбуральны кантроль
Гатовыя трубы затым праходзяць праз аўтаматызаванае абсталяванне для кантролю віхравых токаў, якое правярае 100% зварнога шва. Для выяўлення праблем з пашкоджаннямі паверхні выкарыстоўваецца кантроль пранікальнай вадкасцю. Усе трубы падвяргаюцца неабходным гідрастатычным выпрабаванням для забеспячэння герметычнасці, пры якім прыкладваецца ціск, які ў 1.5 разы перавышае разліковы ціск.
Прамысловыя сферы прымянення, дзе трубы ASTM A358 класа 2 працуюць найлепш
Муніцыпальная інфраструктура водазабеспячэння і каналізацыі
Трубы для водаачышчальных станцый вашага горада павінны быць каразійна-ўстойлівымі да ўздзеяння хлору, змен pH і перыядычных гідраўлічных скачкоў. Нашы трубы добра падыходзяць для водазабору сырой вады, размеркавальных калектараў ачышчанай вады і каналізацыйных трубаправодаў. Большыя дыяметры мінімізуюць выдаткі на энергію для перапампоўвання, змяншаючы страты на трэнне.
Хімічная перапрацоўка і нафтахімічныя заводы
Нафтаперапрацоўчыя заводы і хімічныя прадпрыемствы апрацоўваюць мноства вадкасцей. Сярод іх шчодрыя растворы, арганічныя растваральнікі і нафтавыя фракцыі. Мікраструктура, атрыманая пасля адпалу ў растворы, устойлівая да каразійнага расколу пад напружаннем нават у асяроддзі, багатым на хларыды. Трубы класа 2 выкарыстоўваюцца інжынерамі-тэхнолагамі для сістэм астуджальнай вады, ліній перадачы прадуктаў і сетак сцёкавых вод.
Энергетычныя аб'екты
Як традыцыйныя, так і аднаўляльныя энергетычныя ўстаноўкі выкарыстоўваюць трубы з нержавеючай сталі для сістэм кандэнсату, ліній падачы вады і ахаладжальных контураў. Варыянт з нержавеючай сталі 316L забяспечвае павышаную ўстойлівасць да кропкавай коркі ў саланаватай ахаладжальнай вадзе. Нашы трубы захоўваюць стабільнасць памераў дзякуючы шматразовым цыклічным зменам тэмператур паміж навакольнай і падвышанай тэмпературай працы.
Бяспечная экспартная ўпакоўка і глабальная лагістычная падтрымка
Вашы міжнародныя перавозкі абаронены нашай шматслаёвай сістэмай упакоўкі. Пластыкавыя тарцавыя заглушкі герметызуюць абодва канцы труб ад траплення вільгаці і смецця. Асобныя трубы абгортваюцца ахоўнай плёнкай, а затым абвязваюцца трывалай сталёвай стужкай.
Трубы вялікага дыяметра перавозяцца ў спецыяльна вырабленых драўляных падстаўках з падкладкай унутры. Падстаўкі распрацаваны так, каб раўнамерна размеркаваць вагу і прадухіліць іх перакульванне падчас транспарціроўкі. Мы аптымізуем схемы пагрузкі кантэйнерных грузаў, каб максімальна выкарыстоўваць прастору і забяспечыць бяспечнае размеркаванне вагі.
Нашы лагісты апрацоўваюць перавозкі праз буйныя кітайскія парты, такія як Шанхай, Нінбо, Цяньцзінь і Ціндао. Мы прымаем гандлёвыя ўмовы FOB, CFR, CIF, DDP у залежнасці ад вашых патрэб у закупцы. Поўны пакет дакументаў утрымлівае камерцыйныя рахункі-фактуры, упаковачныя лісты, сертыфікаты выпрабаванняў на пракат па EN 10204 3.1 і сертыфікаты паходжання.
Часта задаваныя пытанні
Пытанне: Чаму гэты прадукт прапануе значную перавагу ў кошце для пэўных трубаправодных сістэм?
A: Спецыфікацыі класа 2 забяспечваюць надзейную ўтрыманне ціску для прамысловых вадкасцей агульнага прызначэння, дзе поўная радыяграфія не прадугледжана кантрактам, што прапануе вельмі эканамічную схему для сетак з вялікім аб'ёмам працы. Адмова ад рэнтгенаўскага кантролю зніжае як выдаткі на выпрабаванні, так і затрымкі ў распрацоўцы праекта, захоўваючы пры гэтым структурную цэласнасць дзякуючы комплекснай гідрастатычнай і віхратокавай праверцы.
Пытанне: Якія этапы кантролю якасці гарантуюць, што злучэнне адпавядае патрабаваным параметрам сасуда пад ціскам?
A: Аўтаматызаваныя падоўжныя злучэнні прысадачнага металу зварваюцца на строгіх шматпраходных аўтаматызаваных лініях, пасля чаго праводзіцца абавязковая праверка гідрастатычнага ціску ўцечкі і онлайн-дыягнастычнае сканаванне віхравымі токамі. Кожны параметр зваркі запісваецца ў электронным выглядзе, а камп'ютэрызаваныя сістэмы маніторынгу неадкладна выяўляюць любое адхіленне ад запраграмаваных спецыфікацый, што забяспечвае стабільную якасць ва ўсіх вытворчых партыях.
Пытанне: Якія тэсты на разбуральную праверку якасці павінна паспяхова прайсці гэтая лінейка прадуктаў класа 2?
A: Тыповыя ўзоры партый падвяргаюцца механічным дэструктыўным выпрабаванням на сплюшчванне, пашырэнню папярочнага сячэння з развальцовкай і дакладнай праверцы хімічнага класа пазітыўнай ідэнтыфікацыі матэрыялу (PMI). Выпрабаванні на папярочны кіраваны выгіб пацвярджаюць пластычнасць, а выпрабаванні на міжкрышталітную карозію ў адпаведнасці з ASTM A262 пацвярджаюць эфектыўнасць тэрмічнай апрацоўкі адпалам на раствор.
Пытанне: Ці можна наладзіць гэтую серыю труб класа 2 са спецыялізаванымі канфігурацыямі канцоў для хуткага падключэння ў палявых умовах?
A: Так. Мы можам паставіць дакладна апрацаваныя разьбовыя канцы ў адпаведнасці са стандартамі канічнасці NPT або BSPT, канаўкі з накаткам для механічных муфт і скосы ANSI для зваркі ўстык. Мы апрацоўваем разьбу на станках з ЧПУ ў адпаведнасці з допускамі ASME B1.20.1, а аперацыі па зняцці фаскі дасягаюць вуглоў 37.5 градусаў для найлепшай падрыхтоўкі зварнога шва.
Пытанне: Як гэтыя трубы класа 2 упакаваны, каб прадухіліць унутраную карозію або назапашванне смецця падчас транспарціроўкі?
A: Кожная труба старанна пасівуецца, абмотваецца ахоўнымі стропамі, змяшчаецца ў цяжкія воданепранікальныя тканыя мяшкі і шчыльна запячатваецца цвёрдымі пластыкавымі пылаахоўнымі каўпачкамі. Для замежных перавозак мы выкарыстоўваем драўляныя люлькі, якія не праходзяць фумігацыю, і сталёвыя каркасныя апоры, якія прадухіляюць дэфармацыю труб падчас пагрузкі кантэйнераў і марскіх перавозак.
кантакт
Гатовыя вызначыць патрэбную канфігурацыю трубы класа 2 па стандарту astm a358 для вашага праекта? Нашы спецыялісты-інжынеры прадастаўляюць рэкамендацыі па выбары матэрыялаў, аналіз каразійнай стойкасці і разлікі намінальнага ціску. Запытайце падрабязную прапанову, звязаўшыся з намі па адрасе info@hballtrust.com сёння.